
İnfrastrukturun və maye nəqliyyat sistemlərinin mərkəzində yerləşən elastik dəmir boru kəmərinin hər bir hissəsi təkcə su və qazı deyil, həm də şəhərsalmanın və vətəndaşların rifahının nəbzini daşıyır. Burada keyfiyyət sadəcə boş söhbətdən daha çox şeydir; bu, hər bir polad qarışına hörülmüş və hər bir prosesə inteqrasiya olunmuş bir inam və öhdəlikdir.DİNSENBu vacib məsuliyyətin tam dərk etdiyi üçün, ISO2531 beynəlxalq standartına mütləq riayət etməklə və onu aşmaqla keyfiyyətə sarsılmaz səylərini təcəssüm etdirir və keyfiyyət yoxlamasının ciddi simfoniyasını nümayiş etdirir.ISO2531 elastik dəmir borular.
Standart, su daşınması üçün istifadə olunan elastik dəmir boruların, fitinqlərin, aksesuarların və onların interfeyslərinin (məsələn, içməli su, suvarma suyu və s.) texniki tələblərini, sınaq metodlarını və keyfiyyətə nəzarətini müəyyən edir.
1. Elastik Dəmir BoruDE
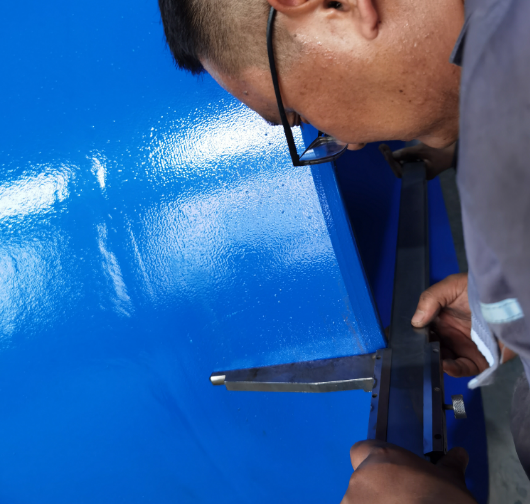
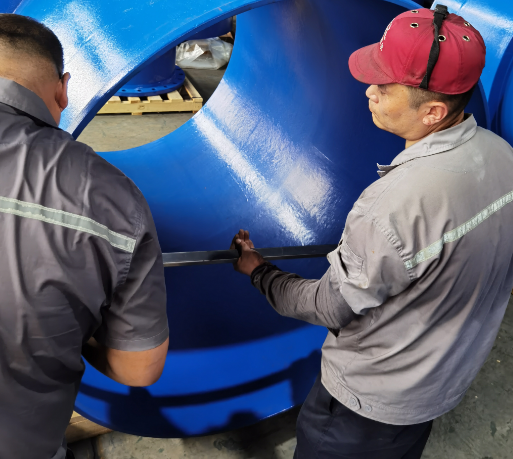
Yuvanın xarici diametri dairəni ölçü lenti ilə ölçməklə müəyyən edilə bilər. Alternativ olaraq, en kəsiyi boyunca perpendikulyar nöqtələrdə kaliperlə iki ölçmə aparılmalıdır.Ovallıq üçün düstur belədir: Ovallıq = (A1-A2)/(A1+A2).
2.Elastik Dəmir BoruID
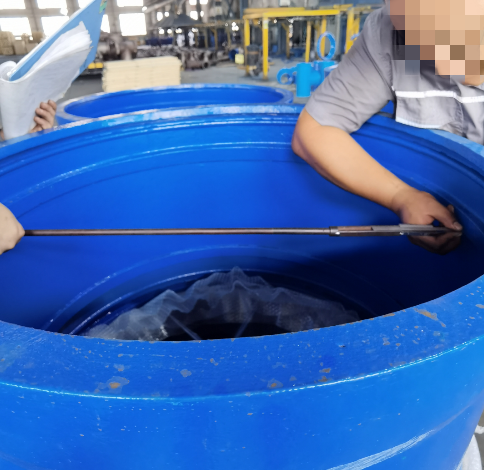
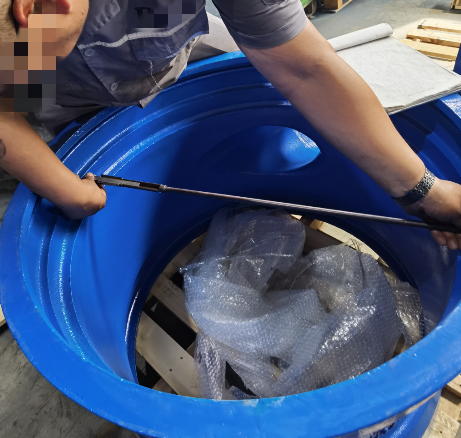
Mərkəzdənqaçma qüvvəsi ilə tökmə elastik dəmir borunun daxili diametri təxminən onun millimetrlə ifadə olunmuş nominal diametrinə, DN dəyərinə bərabərdir.
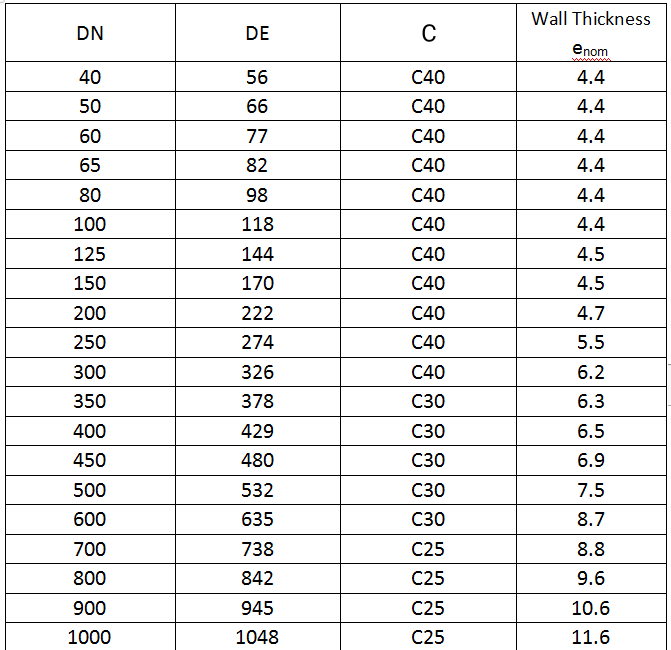
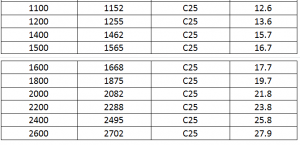
3. Elastik Dəmir BoruDivar qalınlığı
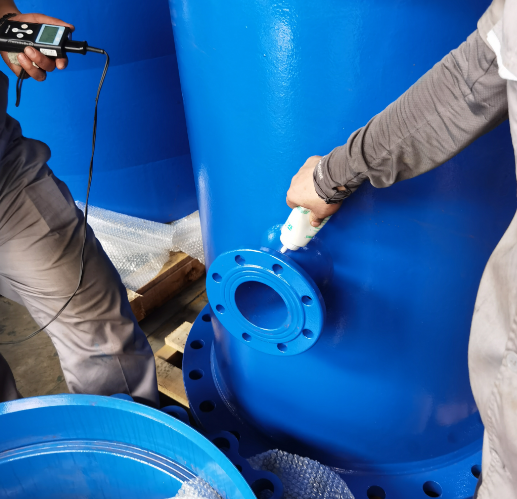
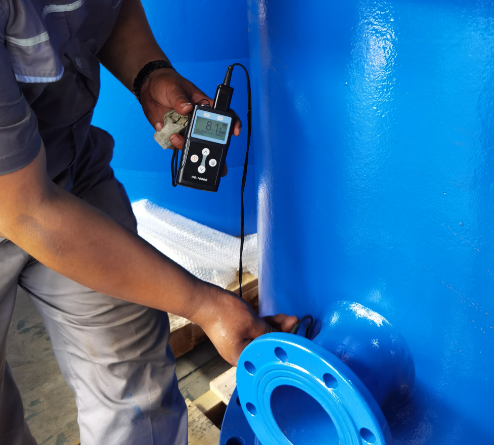
Ölçüləcək yerə yapışdırmaq üçün birləşdirici maddə olan ultrasəs qalınlıq ölçən cihazdan istifadə edin. Cihazın dəqiqliyi 0,1 mm-dir. Ölçmə mövqeyi məhsulun hər iki ucunda ən azı iki əks mövqedədir. Ölçmə nəticələri aşağıdakı cədvələ uyğundur:
4. Elastik Dəmir Borunun Uzunluğu
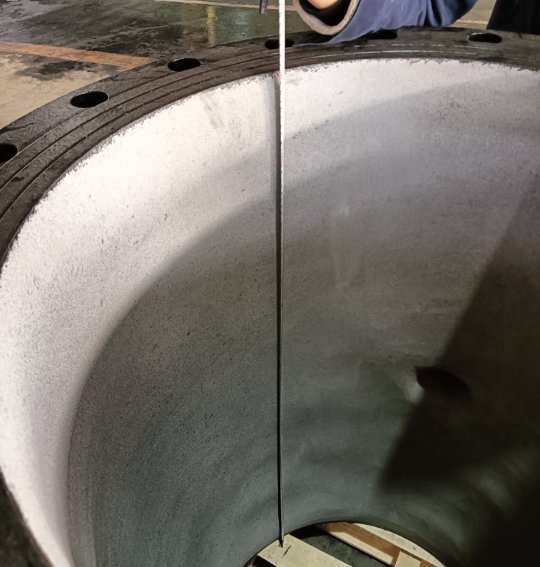
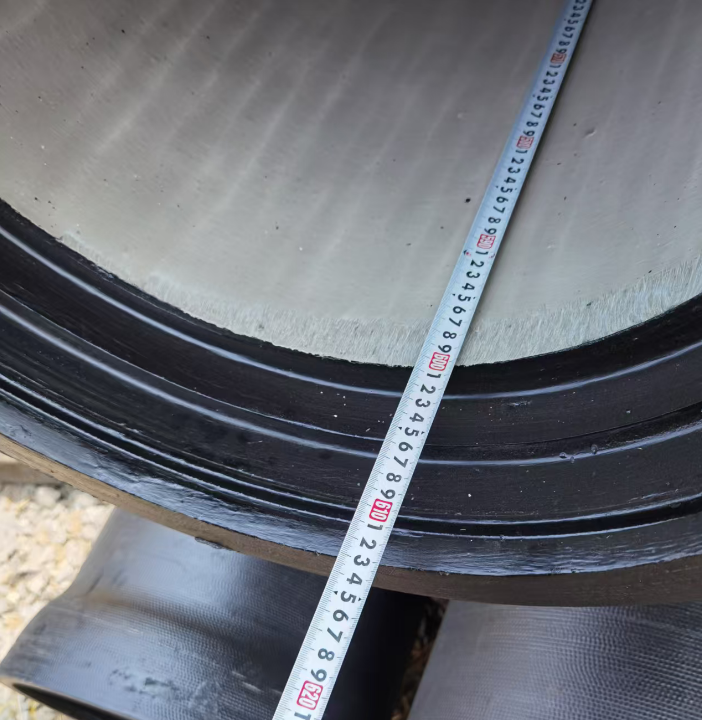
5. Elliptiklik
Tökmə borunun en kəsiyinin yuvarlaqlığından kənar olması.
Ovallıq = 100 x (A1-A2) / (A1+A2)
A1: maksimum A2: Mini
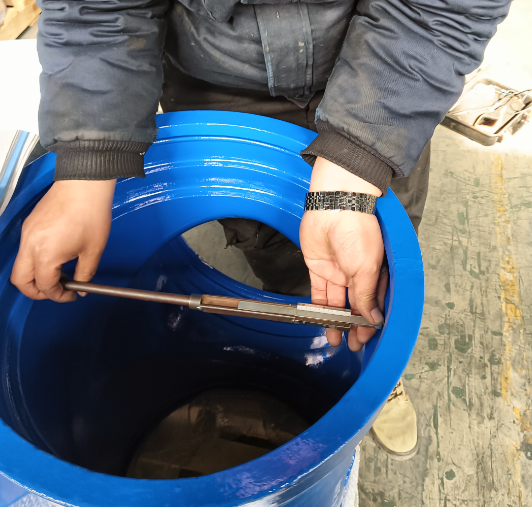
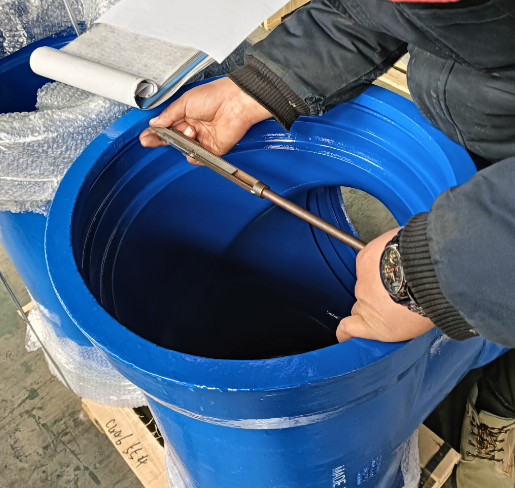
6. Düzlük
Tökmə borular düz olmalıdır, maksimum sapma effektiv uzunluğun 0,125%-ni (6000 x 0,125% = 7,5 mm) keçməməlidir.Boru maneəsizdirsə, düzlüyü vizual olaraq yoxlamaq lazımdır. Şübhə halında, aşağıdakı metoddan istifadə etmək lazımdır.Düzlüyünü yoxlamaq üçün borunu iki dayaq və ya diyircək üzərində ox istiqamətində diyirləyin. Dayaqlar/diircəklər arasındakı məsafə borunun standart uzunluğunun ən azı 2/3 hissəsi olmalıdır. Düzlükdən maksimum sapma nöqtəsi təyin olunmalı və sapma 7,5 mm həddini keçməməlidir.
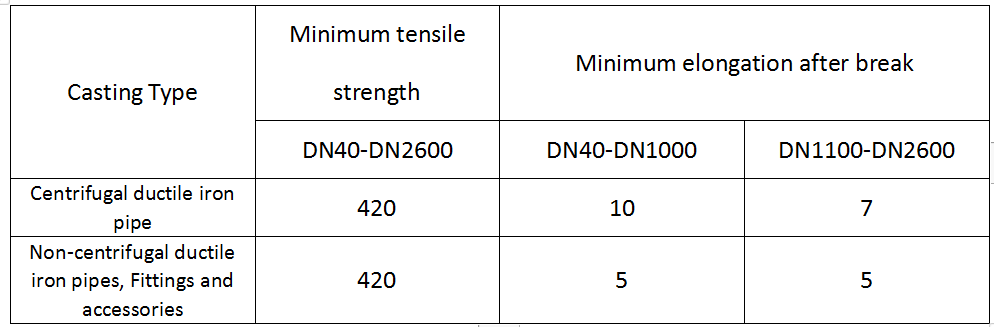
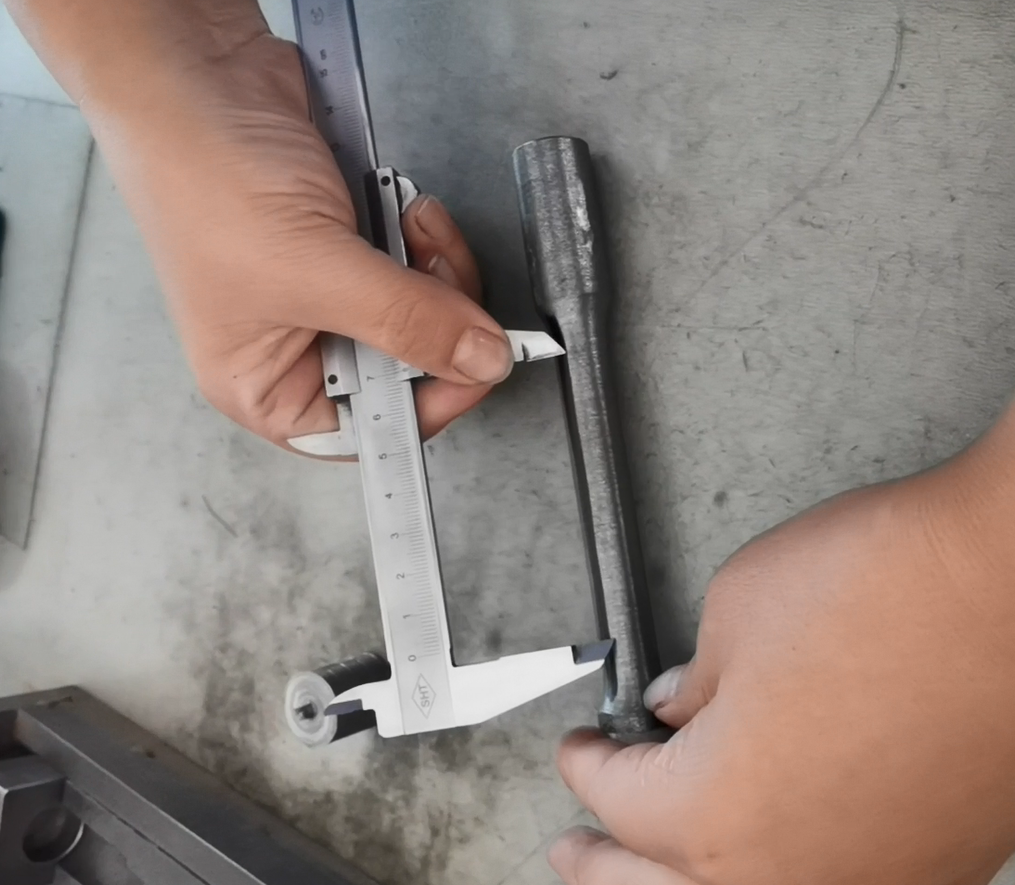
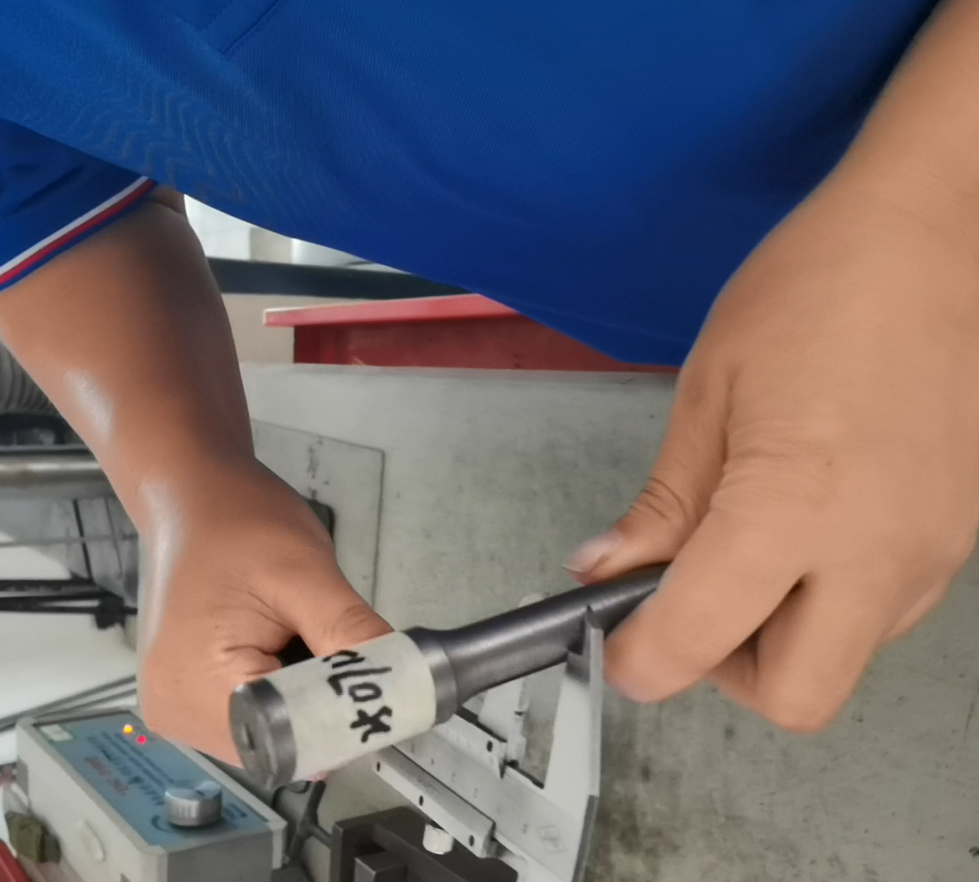
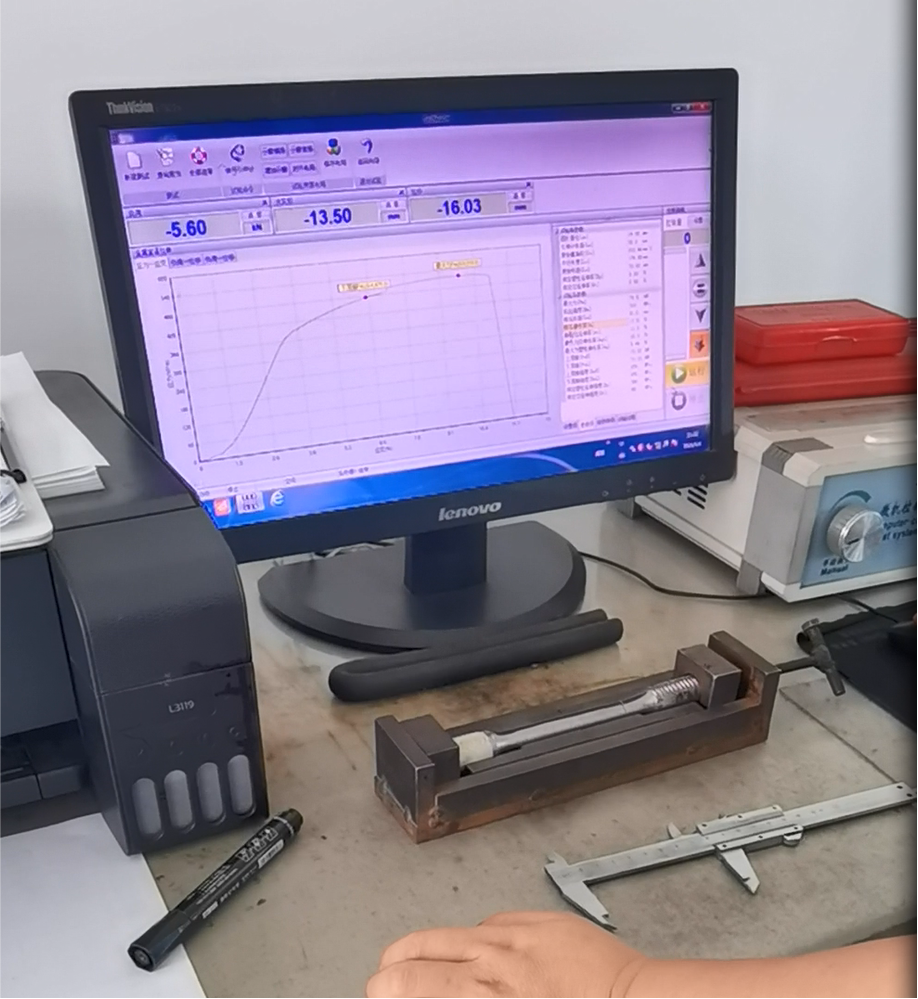
7. Dartılma xüsusiyyətləri
Uyğunluq meyarları aşağıdakılardır:
Uğursuzluq meyarları: Sınaq üçün eyni nümunə halqasından iki sınaq zolağı götürün. Dublikat nümunədəki bir sınaq zolağının mexaniki xüsusiyyətləri tələblərə cavab verməzsə, boru dəsti nəzərdən keçiriləcək və nasazlığın idarə olunması prosesi tətbiq olunacaq.
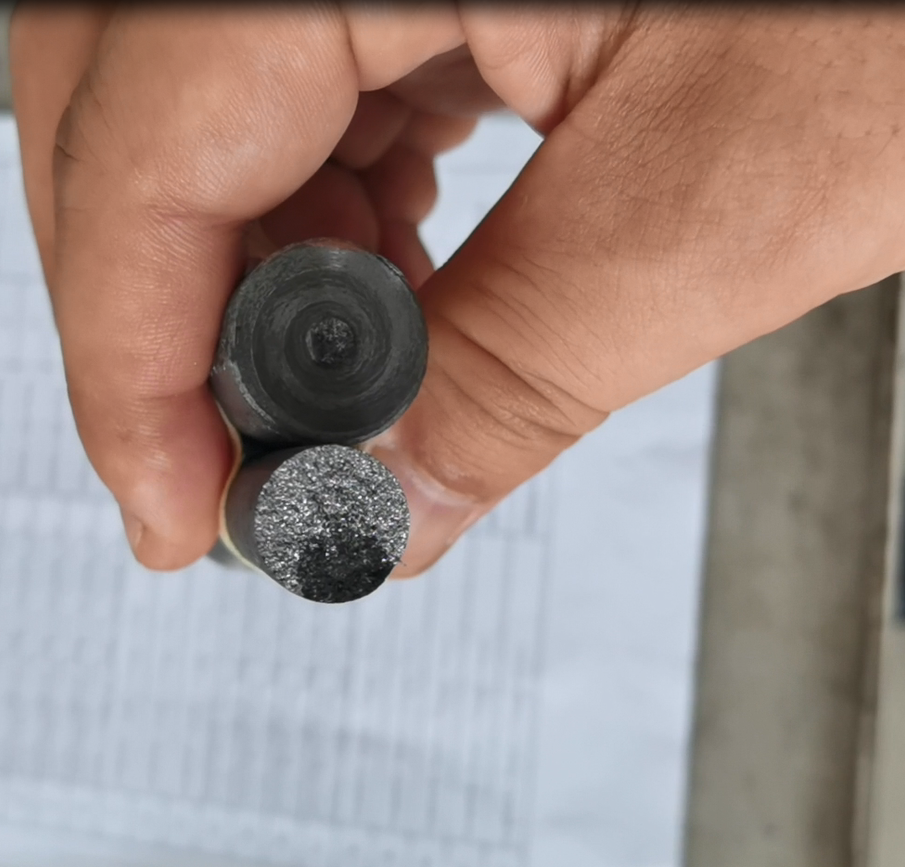
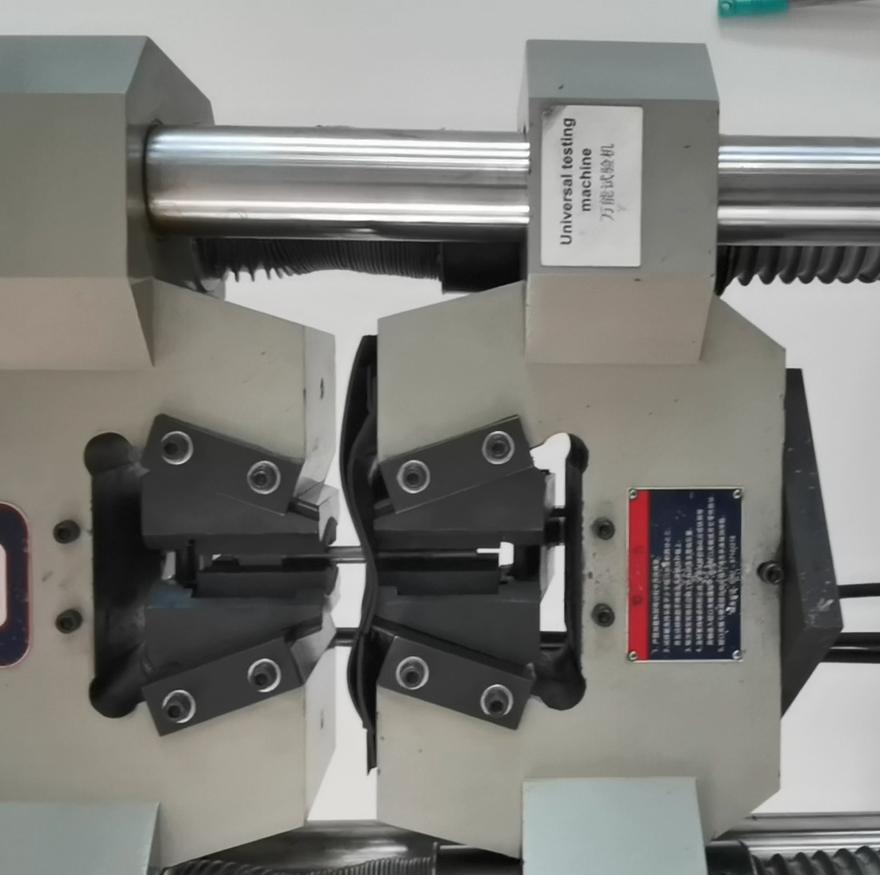
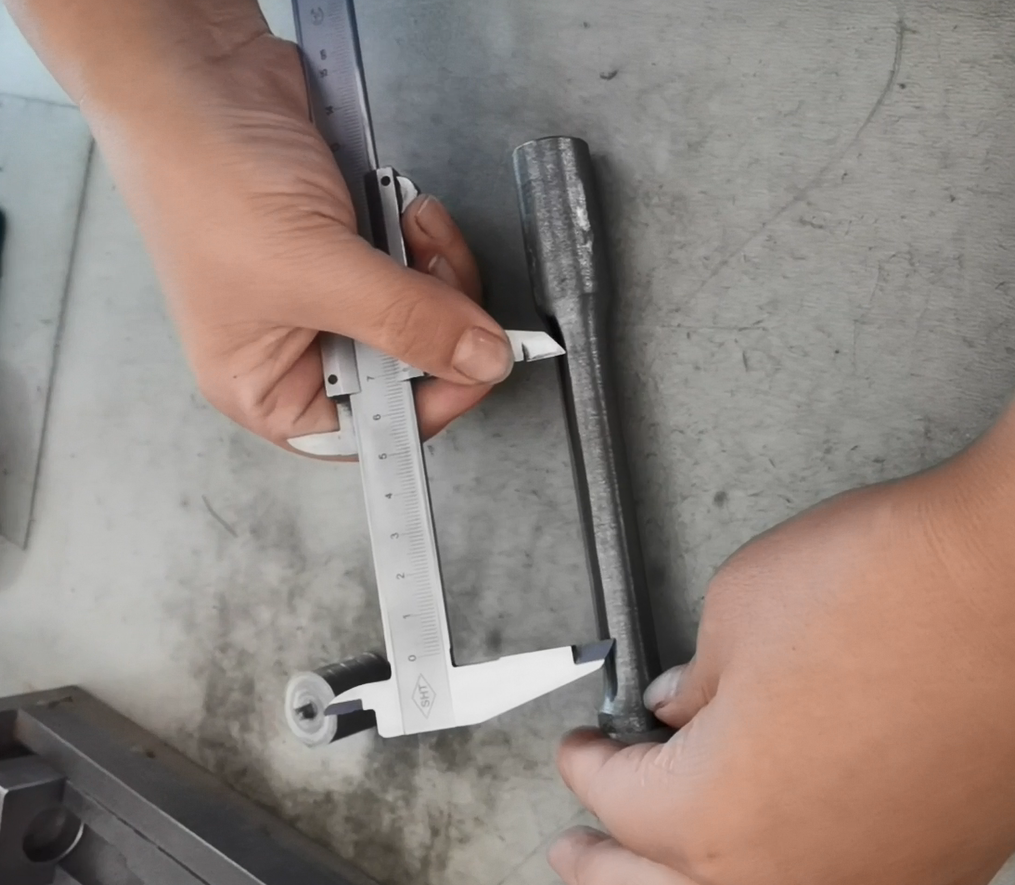
8. Brinell sərtliyi
Brinell sərtlik test cihazı, müəyyən bir diametrli polad topu müəyyən bir sınaq qüvvəsi altında müəyyən bir sürətlə nümunə səthinə basaraq işləyir. Daha sonra müəyyən bir sınaq qüvvəsi müəyyən bir müddət saxlanıldıqdan sonra qüvvə aradan qaldırılır. Metalın Brinell sərtliyi girintinin sferik səth sahəsinə tətbiq olunan orta təzyiq kimi ifadə edilir. Brinell sərtlik testi, nümunədəki mikroskopik ayrılma və ya tərkib qeyri-bərabərliklərindən təsirlənmir. Giriş sahəsinin tətbiq olunan yükə nisbətini hesablamaqla, elastiklik və aşınma müqaviməti kimi material xüsusiyyətlərini obyektiv şəkildə qiymətləndirir və tez-tez sənaye keyfiyyətinə nəzarət üçün istinad standartı kimi istifadə olunur.
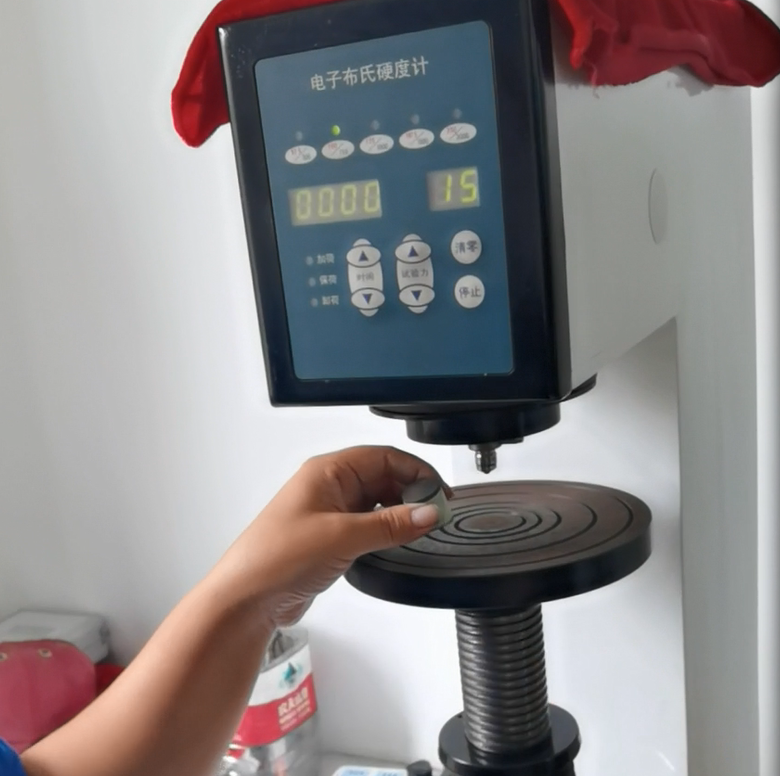
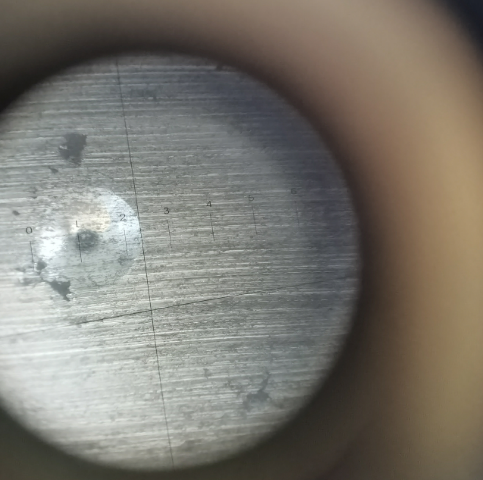
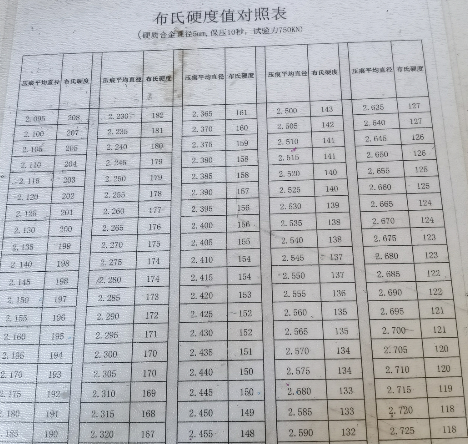
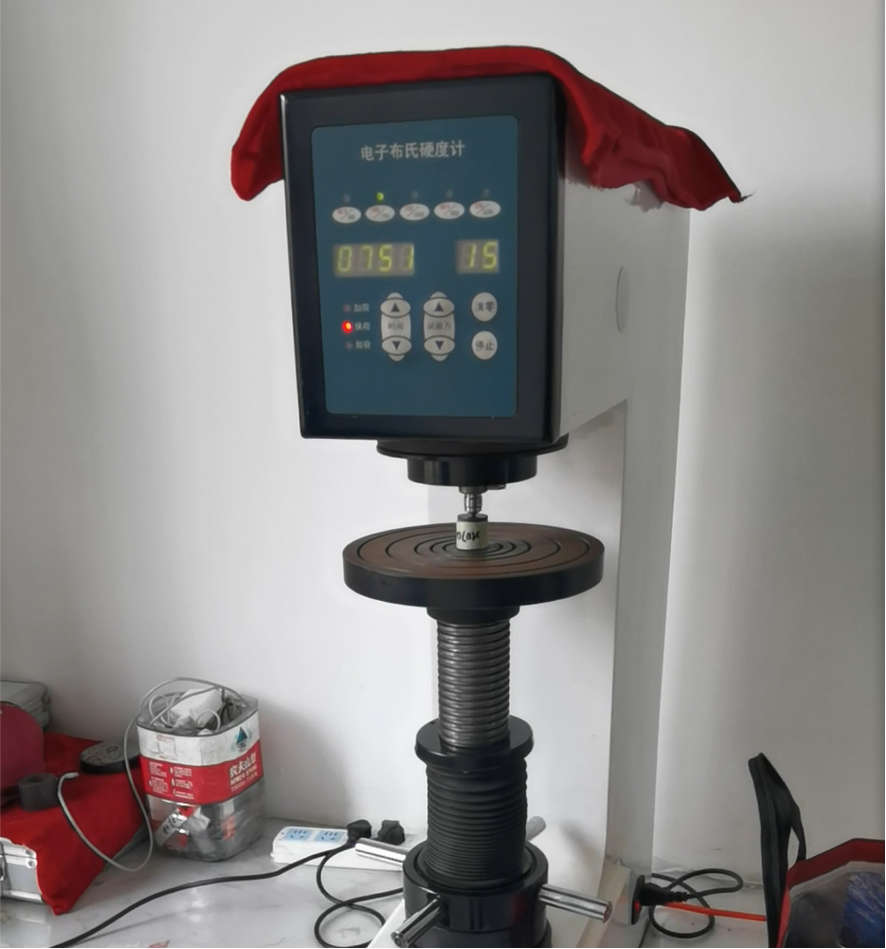
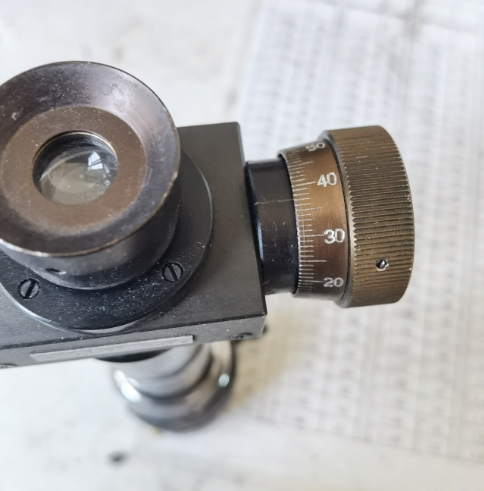
Mərkəzdənqaçma elastik dəmir boruların Brinell sərtliyi 230 HBW-dan, mərkəzdənqaçma olmayan elastik dəmir boruların, fitinqlərin və aksesuarların Brinell sərtliyi isə 250 HBW-dan çox olmamalıdır. Qaynaqlanmış hissələrin istilik təsir zonasının daha yüksək Brinell sərtlik dəyərinə malik olmasına icazə verilir.
9. Süni dəmirin kimyəvi tərkibi, spektral aşkarlama
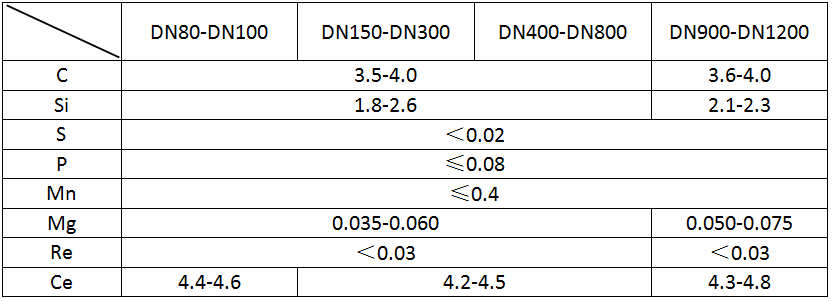
Spektroskopik metodlar, çevik dəmirdəki silisium və maqnezium kimi əsas elementlərin tərkibini real vaxt rejimində təhlil edə bilər (məsələn, son silisium tərkibi ferrit çevik dəmirin aşağı temperatur zərbəsinə birbaşa təsir göstərir), yüksək sürətli sınaq üçün ənənəvi kimyəvi metodları əvəz edir və əvvəlcədən tökmə prosesinin tənzimlənməsinə rəhbərlik edir. Karbon və kükürd kimi elementlərin paylanmasını ölçməklə, qrafit düyünlənmə sürətinin (sferoidləşmə sürəti ≥90%) tələb olunan dartılma möhkəmliyinə (≥420 MPa) və uzanmaya (≥10%) cavab verdiyini təmin edirik. Tökmə prosesi zamanı metal tərkibinin real vaxt rejimində monitorinqi qırıntıları azaldır və çevik dəmir boru və fitinqlərin daxili keyfiyyətini yaxşılaşdırır.
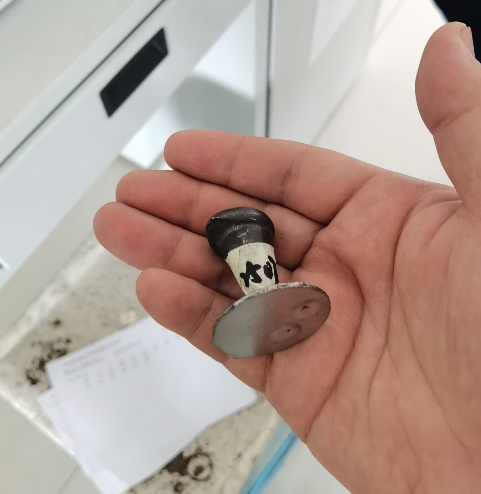
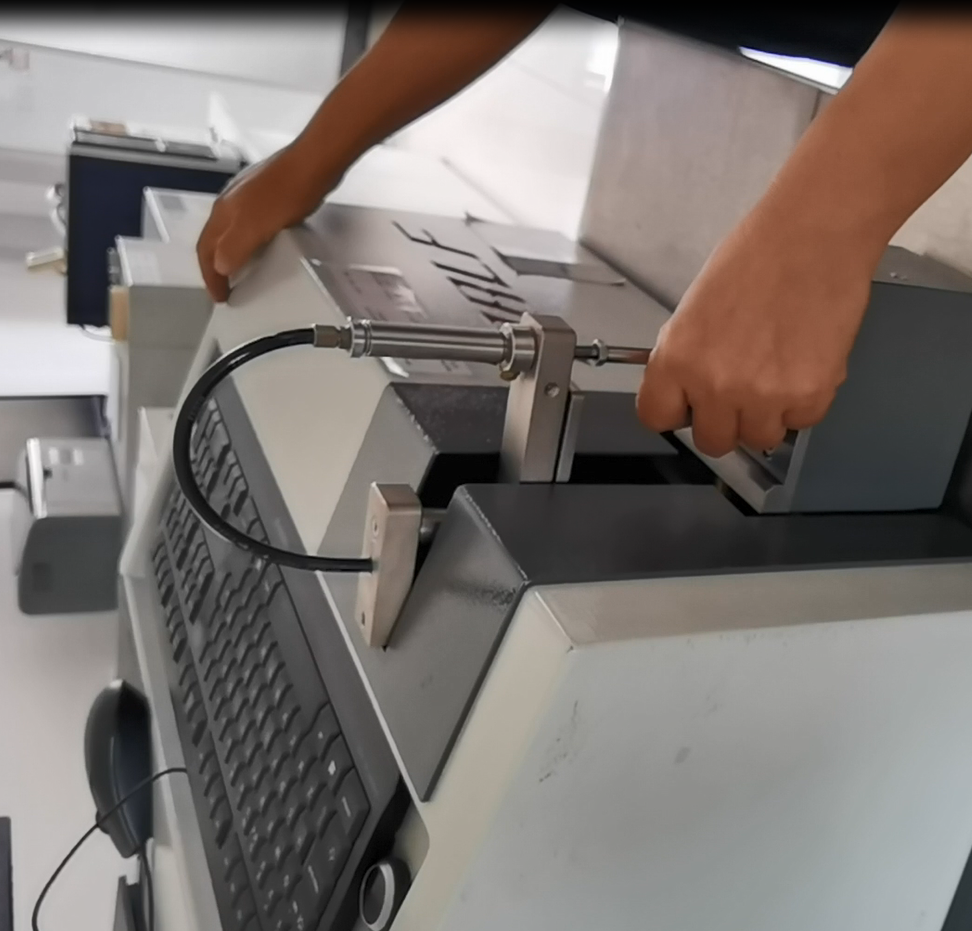
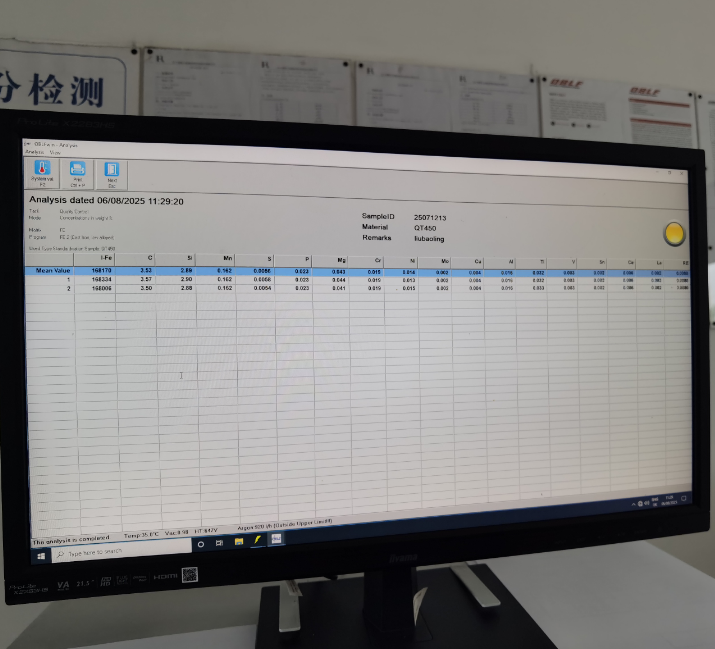
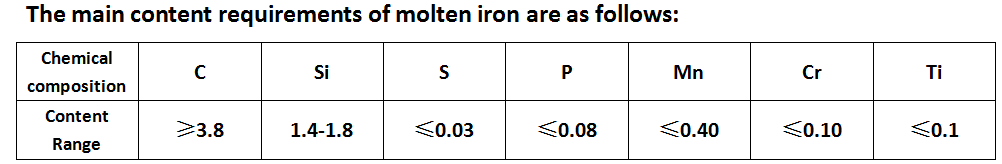
Sferoidləşmədən sonra əridilmiş dəmirin əsas komponentləri üçün nəzarət tələbləri
Tam keyfiyyət yoxlama hesabatını əldə edin
Yazı vaxtı: 11 sentyabr 2025



